- 전화:
0574-63269198
0574-63261058
- 팩스:
+86-574-63269198
+86-574-63261058
- 이메일:
- 주소:
Henghe 산업 지역 닝보, 절강, 중국.
- 우리를 팔로우하세요:
24.990mm 크기의 25mm 샤프트를 25.020mm 크기의 하우징 보어에 떨어뜨리면 0.030mm의 간격이 남습니다. 도면에서는 아무 문제도 없어 보입니다. 두 부품 모두 빠른 캘리퍼 검사를 통과하지만, 그 차이에 따라 어셈블리가 조용히 작동할지 아니면 생산 한 달 후에 느슨해지게 될지 여부가 결정됩니다. 샤프트 및 구멍 공차는 간격이나 그립을 설정하는 요소이며 일반적으로 재구축이 동일한 방식으로 두 번 실패할 때 다시 확인할 가치가 있는 첫 번째 사항입니다.
실제적인 대답은 짧습니다. 명확한 이유가 없는 한 H7과 같은 구멍 기반 시스템에서 작업하고 하중 방향, 온도 차이 및 조립 방법에서 맞춤 등급을 선택한 다음 기계 기술자가 공칭 위치에 정확하게 착지할 것이라고 가정하는 대신 1/1000mm 단위로 결과를 확인합니다.
25 H7과 같은 크기는 두 가지 개별 정보를 전달합니다. 문자 H는 공칭 25mm를 기준으로 공차 영역의 위치를 고정합니다. 구멍의 경우 대문자 H는 하한이 정확히 공칭 위치에 있음을 의미하므로 영역은 25.000mm에서 위쪽으로 이어집니다. 숫자 7은 공차 등급이라고 하는 해당 영역의 너비를 고정합니다. 25mm에서 IT7은 0.021mm이므로 H7 구멍은 25.000mm에서 25.021mm 사이에서 측정할 수 있습니다.
25 h6으로 작성된 샤프트는 반대 방향에서도 동일한 논리를 따릅니다. 소문자 h는 상한을 공칭으로 설정하므로 샤프트의 길이는 24.987mm에서 25.000mm입니다. 문자를 변경하면 전체 영역이 이동됩니다. 숫자를 변경하면 영역의 너비만 변경되며 해당 너비는 공칭 크기에 따라 빠르게 증가합니다.
| 공차등급 | 영역 너비 25mm | 일반적인 사용 |
|---|---|---|
| IT6 | 0.013mm | 정밀한 맞춤, 베어링 시트, 미세 기계 스핀들 |
| IT7 | 0.021mm | 표준 구멍 기준 맞춤, 일반 기계 하우징 |
| IT8 | 0.033mm | 적당한 하중으로 압착 및 위치 맞춤 |
| IT9 | 0.052mm | 느슨한 런닝 핏, 중요하지 않은 조인트 커버 |
| IT10~IT11 | 0.084~0.130mm | 용접 또는 볼트 체결 구조, 여유 공간이 넉넉함 |
IT7에서 IT9로의 단계는 허용되는 대역을 두 배 이상 늘립니다. 단일 등급은 종종 함께 유지하기 위해 화합물을 유지해야 하는 어셈블리에서 제어된 압입을 분리합니다.
ISO 286을 사용하면 두 부품 모두에 공차 영역을 고정할 수 있습니다. 구멍 기반 시스템에서 구멍은 H에 유지되고 샤프트 문자는 맞춤을 생성하기 위해 변경됩니다. 샤프트 기반 시스템에서 샤프트는 h에 유지되고 구멍 문자가 변경됩니다.
구멍은 크기에 맞게 마무리하기 어렵고 측정하기 쉽기 때문에 대부분의 생산에서 구멍 기준이 유리합니다. 리머, 보링 바 세팅 또는 플러그 게이지는 하나의 공칭 직경 전용이므로 필요한 크기에 맞게 회전 및 연삭되는 샤프트의 변형을 유지하면 툴링 비용이 절감됩니다. 연삭 스핀들이나 냉간 압연 바와 같은 하나의 완성된 샤프트가 여러 다른 허브를 수용해야 하거나 하나의 샤프트 길이가 제품군 전체에서 공유되는 경우 샤프트 기반이 적합합니다.
두 영역이 모두 알려지면 두 영역 간의 차이가 적합합니다. 결과는 간격, 0을 교차하는 범위 또는 영구 그립입니다. 아래 표는 H7 구멍에 5개의 샤프트 문자가 있는 동일한 25mm 조인트를 보여줍니다. 음수 값은 간섭을 의미합니다.
| 핏 | 유형 | 클리어런스 범위 | 어디에 맞는지 |
|---|---|---|---|
| 25시간7/시간6 | 클리어런스 | 0.000~0.034mm | 가벼운 움직임으로 위치 파악, 손으로 조립 |
| 25H7/g6 | 클리어런스 | 0.007~0.041mm | 유막, 스핀들 및 가이드를 사용한 밀착 슬라이딩 |
| 25 H7/k6 | 전환 | -0.015~0.019mm | 키나 다웰이 토크를 전달하는 위치에 맞습니다. |
| 25 H7/p6 | 간섭 | -0.035~-0.001mm | 가볍게 누르면 패스너 없이 부시를 유지합니다. |
| 25H7/s6 | 간섭 | -0.048~-0.014mm | 영구적인 강제 맞춤, 압착 또는 수축 조립 |
H7/k6이 0을 교차한다는 점에 유의하세요. 모든 트랜지션 핏은 실제로 생산된 크기에 대한 베팅이므로 두 부품을 모두 측정하거나 통계적 통제하에 제작한 경우에만 신뢰할 수 있습니다. 50개의 부시 배치 전체에 걸쳐 전환 맞춤은 일반적으로 몇 개의 단단한 부품과 몇 개의 느슨한 부품을 제공합니다.
롤링 베어링은 완성된 상태로 도착하므로 보어와 외경의 공차는 ISO 286이 아닌 베어링 표준에 따릅니다. 일반 공차 등급의 25mm 보어의 경우 보어는 공칭 크기이거나 최대 약 0.010mm 더 작으며 절대 크기를 초과하지 않습니다. 이 단일 규칙은 짝을 이루는 샤프트를 작성하는 방법을 변경합니다. 왜냐하면 정확히 25,000mm로 생산된 샤프트는 이미 해당 보어에 가벼운 간섭이기 때문입니다.
얇은 섹션 링은 두 번째 합병증을 추가합니다. 압착된 링은 시트의 형상을 취하므로 직경 검사를 통과했지만 0.010mm의 타원형을 갖는 하우징은 해당 모양을 궤도로 직선으로 전달합니다. 고정밀 어셈블리에서는 일반적으로 직경 밴드 자체보다 진원도와 테이퍼가 더 중요합니다.
작업 규칙은 하중 방향을 기준으로 회전하는 링에는 더 단단한 시트가 필요하고 고정 링은 더 느슨하게 작동할 수 있다는 것입니다. 회전 샤프트와 고정 하우징이 있는 팬에서 이는 k6 또는 m6 주위의 샤프트 시트와 H7 또는 J7 주위의 하우징을 의미합니다. 배열을 반대로 하면 하우징이 단단한 쪽이 됩니다.
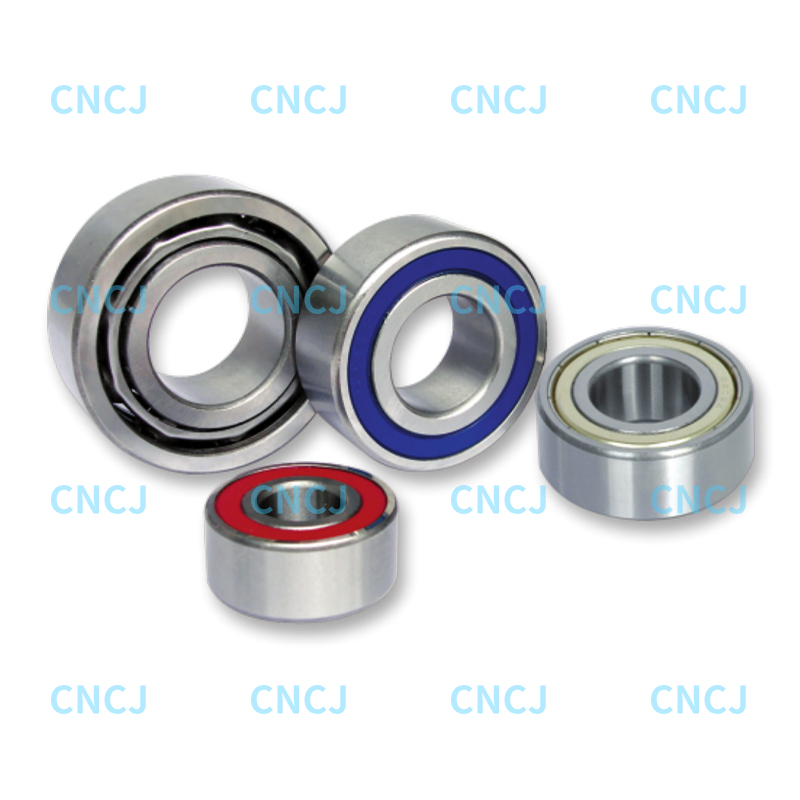 52 및 53 시리즈 복렬 앵귤러 콘택트 베어링 맞춤 등급과 예압이 균형을 이루어야 하는 경우에 유용한 이 복열 앵귤러 콘택트 베어링은 밀봉된 설계와 저마찰 윤활로 결합된 하중을 전달합니다. 제품보기 →
맞춤은 내부 간격과도 상호 작용합니다. 두 링에 압입 방식으로 안착된 복열 앵귤러 콘택트 베어링은 탄성 압착으로 인해 작동 간극의 일부를 잃습니다. 이는 예압과 맞춤 등급을 함께 선택해야 하는 이유 중 하나입니다. 우리의 메모 52 및 53 시리즈 베어링의 예압 선택 베어링 측에서도 동일한 절충안을 거칩니다.
강철은 온도가 섭씨 100도 상승할 때마다 길이 100mm당 약 0.0115mm씩 성장합니다. 약 0.029mm인 25mm 샤프트는 전체 IT7 밴드보다 넓습니다. 뜨거운 샤프트는 그림에서 제시된 것보다 훨씬 더 쉽게 차가운 하우징으로 미끄러져 들어가며, 차가운 벤치에서 바로 느껴졌던 조인트는 기계가 작동 온도에 도달하면 그립력을 잃을 수 있습니다.
3개 잎 모양의 보어는 사용 시 억지끼워맞춤처럼 동작하면서 두 지점을 가로질러 측정할 때 완벽한 직경을 보고할 수 있습니다. 세 위치에서 진원도를 확인하고 베어링 시트 내부의 테이퍼를 직경 공차의 일부로 유지하십시오.
간섭은 두 표면의 피크를 통해 측정됩니다. 프레싱 중에 그라인딩 마크와 터닝 피크가 평평해지기 때문에 거친 샤프트는 대략 1~2천분의 1밀리미터의 유효 그립력을 잃습니다. 하우징 보어의 도금과 페인트는 반대 방향으로 움직이므로 맞춤을 계산하기 전에 공칭 크기에 추가해야 합니다.
한계 및 맞춤은 섭씨 20도 및 교정된 기기를 가정합니다. 뜨거운 부품에 고정된 마이크로미터, 엄지손가락으로 세게 누르는 캘리퍼, 교대 근무 사이에 20도 흔들리는 작업 현장 등은 모두 완벽하게 양호한 부품을 폐기할 수 있습니다.
종이에 10톤의 압력이 필요한 조인트에는 실제로 유압 프레스, 유도 히터 또는 열박음이 필요할 수 있습니다. 사용 가능한 유일한 툴링이 데드 블로우 해머인 경우 첫 번째 하우징 균열 이후보다는 생산 시작 전에 간섭을 줄이십시오.
두 한계를 명시적으로 작성하는 것은 가장 자주 건너뛰는 단계이며, 특정 직경에 대해 H7이 무엇을 의미하는지에 대한 모든 논쟁을 제거하므로 가장 많은 비용을 절약하는 단계입니다.
펌프 및 팬에서 소형 기어박스에 이르기까지 일반적인 회전 지지대는 일반적으로 j5 ~ k6 범위의 샤프트 시트와 H7 또는 J7의 하우징에 깊은 홈 볼 베어링을 작동하며, 더 단단한 쪽은 회전 하중을 전달하는 링에 배치됩니다.
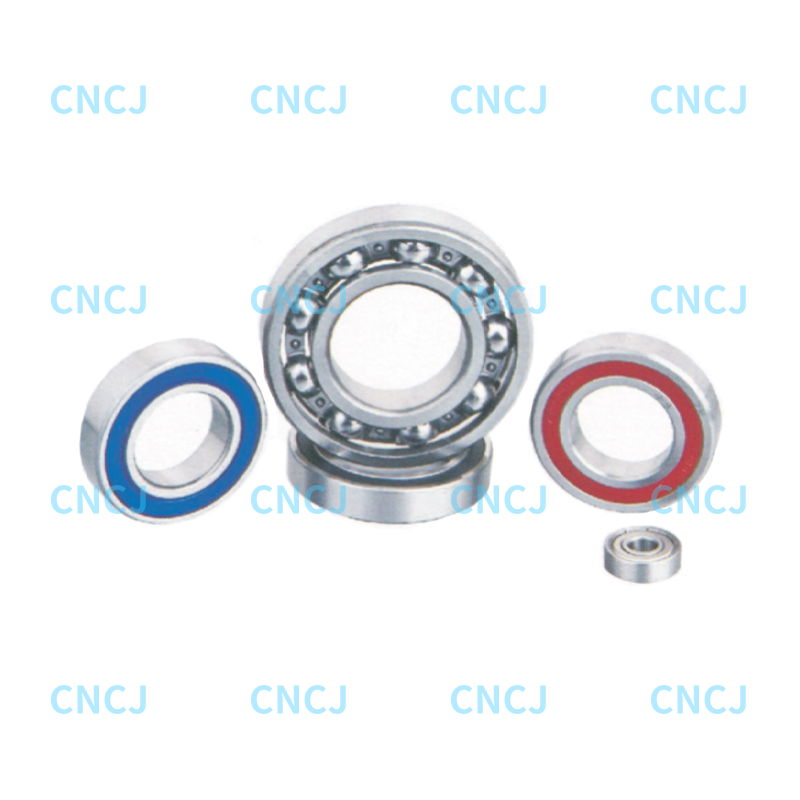 일반 회전 지지용 깊은 홈 볼 베어링 다양한 사양의 42 및 43 시리즈를 갖춘 펌프, 팬 및 기어박스용 단순하고 고부하 용량, 저마찰 베어링입니다. 제품보기 →
소형 드라이브, 컨베이어 롤러 및 가이드 차량과 같이 방사형 및 축방향 하중이 결합된 상태에서 안정성을 유지해야 하는 장비는 두 링이 더 단단히 장착된 복열 베어링을 사용하는 경우가 많습니다. 여기서 핏과 내부 여유 공간을 함께 조정해야 합니다. 두 링을 너무 많이 누르면 소음과 진동을 낮게 유지하는 작동 여유 공간이 제거되기 때문입니다.
결합된 방사형 및 축방향 하중을 위한 복열 볼 베어링 복열 앵귤러 콘택트 베어링은 반경방향 및 2방향 축방향 하중을 받고 높은 강성을 추가하며 허브, 정밀 기계 및 단단히 장착된 배열에 적합합니다. 제품보기 → 에 닝보 Wanshun 베어링 , 기계 제작업체로부터 받는 공차 질문에는 거의 항상 하중 방향이나 작동 온도를 다시 확인하지 않고 이전 도면에서 복사한 시트가 포함됩니다.
샤프트 및 홀 공차는 신뢰성에 큰 영향을 미치는 작은 연산입니다. 구멍에 영역을 고정하고 조인트가 수행해야 하는 작업에서 맞춤 유형을 선택한 다음 두 한계를 모두 적어 상점, 검사관 및 구매자가 동일한 숫자를 읽을 수 있도록 합니다. 조인트가 뜨거운 작업을 해야 하거나, 얇은 링 베어링에 앉아 있거나, 무거운 하중을 견뎌야 하는 경우, 맞춤과 내부 틈새를 둘이 아닌 하나의 결정으로 다루십시오. 왜냐하면 사용 중에 그렇게 작동하기 때문입니다.
Copyright © 닝보 Wanshun 베어링 유한 회사 All Rights Reserved. 맞춤형 볼 베어링 제조업체